Quy trình cốt lõi để một nhà máy đóng tàu nâng cấp từ hàn ống thủ công sang hàn ống tự động
Chuyển đổi từ hàn ống thủ công (Manual Welding) sang hàn ống tự động (Automatic Pipe Welding) tại một nhà máy đóng tàu không đơn thuần là việc mua sắm máy móc mới. Đây là một quy trình tái cấu trúc toàn diện liên quan đến hạ tầng xưởng, chuẩn bị phôi, nhân lực và quy trình kiểm soát chất lượng (QA/QC).
Dưới đây là quy trình cốt lõi 6 bước giúp nhà máy đóng tàu nâng cấp thành công và tối ưu hóa chi phí đầu tư.
1. Khảo sát & Phân loại Dải Sản phẩm (Product Mapping)
Trước khi lựa chọn công nghệ, nhà máy cần thống kê và phân loại dải ống thi công thực tế:
- Tách dải đường kính (NPS) & chiều dày (WT): Nhóm dải ống nhỏ (25A - 50A), nhóm ống trung bình (65A - 250A) và nhóm ống lớn (300A - 800A).
- Phân loại vật liệu: Thép carbon (Grade A, AH36), thép không gỉ (Inox 304/316L), hợp kim đồng-niken (Cu-Ni).
- Môi trường thi công: Tỷ lệ khối lượng gia công tại xưởng (Spool shop) chiếm bao nhiêu % so với thi công lắp ráp trên đà/trong hầm tàu (On-board/On-site).
2. Lựa chọn Công nghệ & Thiết bị Hàn Phù hợp
Dựa trên kết quả khảo sát, quy hoạch thiết bị theo 2 nhóm không gian chính:
- Tại Xưởng gia công Spool (Spool Shop):
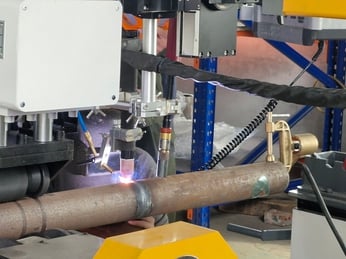
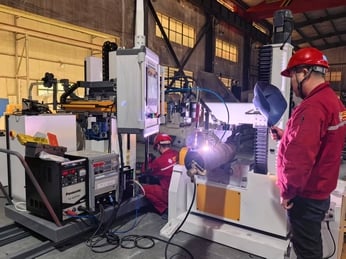
- Đầu tư Máy hàn ống dạng quay (Pipe Welding Station / Rotator) kết hợp mỏ hàn cố định có cơ cấu dao động (Weaving).
- Phương pháp: TIG lót (Root pass) + MIG/FCAW phủ (Fill/Cap pass) để đạt năng suất cực đại.
- Tại Bệ đà & Trong hầm tàu (On-board):
- Đầu tư Máy hàn quỹ đạo (Orbital Pipe Welding) gọn nhẹ, mỏ hàn di chuyển quanh ống cố định.
- Phương pháp: TIG tự động khép kín (cho ống vi sinh/nhỏ) hoặc TIG/MIG đầu mở có hệ thống dẫn đường (Track system).
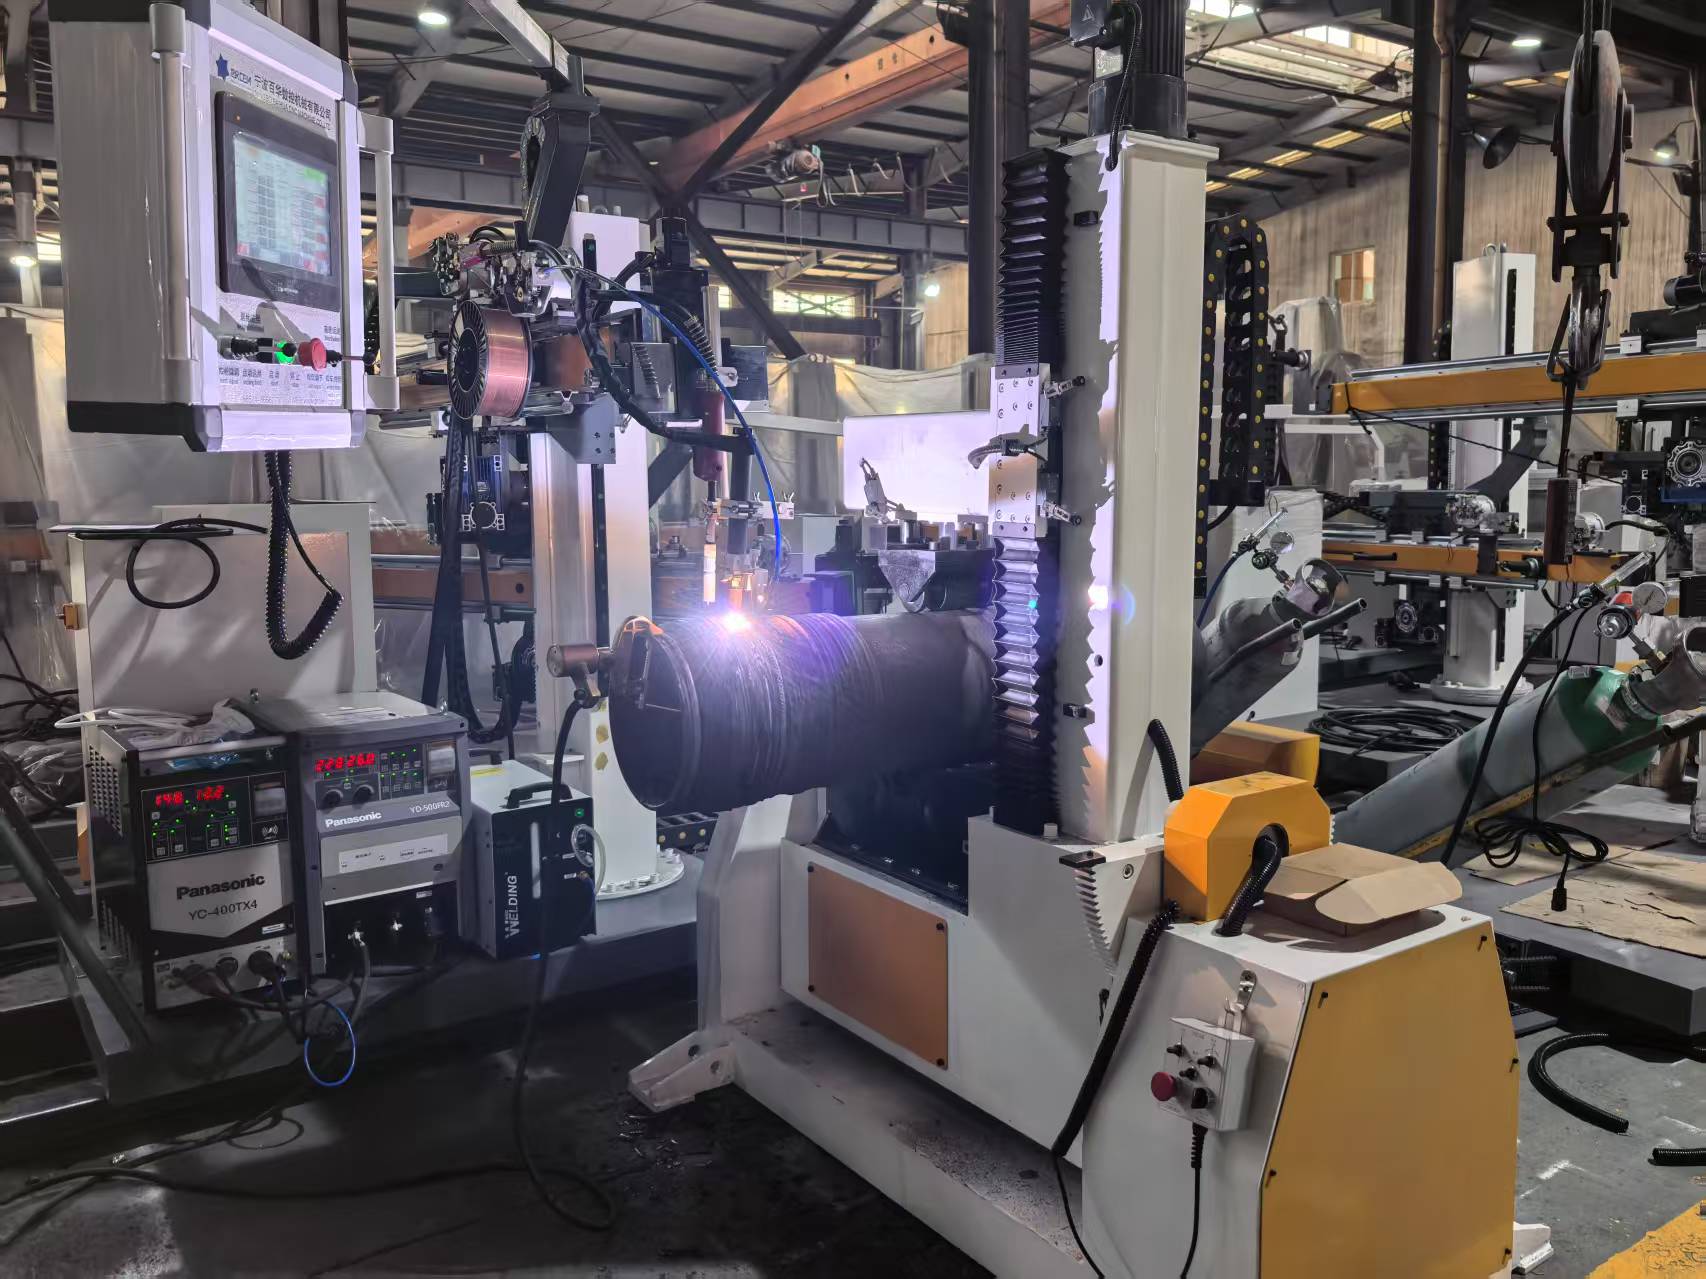
3. Chuẩn hóa Khâu Chuẩn bị Phôi (Pre-welding Standardization)
Hàn tự động không thể chấp nhận sự sai lệch ngẫu nhiên như hàn tay. Độ chính xác của khâu chuẩn bị phôi quyết định 80% tỷ lệ thành công của mối hàn tự động.
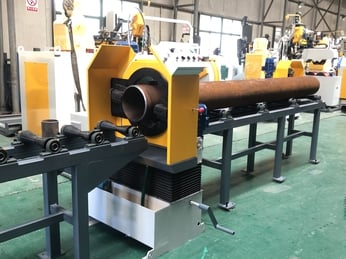
- Cắt & Vát mép chính xác (Beveling): Loại bỏ hoàn toàn việc cắt vát bằng đá mài hoặc khí cắt thủ công. Thay thế bằng máy cắt/vát mép ống cơ khí chuyên dụng để đảm bảo góc vát (Bevel angle), mép tù (Root face) và độ nhẵn bề mặt đồng đều 100%.
- Định tâm & Gá kẹp (Alignment): Trang bị hệ thống kẹp gá trong (Internal Line-up Clamp) hoặc kẹp gá ngoài định tâm chính xác, triệt tiêu hiện tượng lệch mép (Hi-Lo).
- Làm sạch: Quy định bắt buộc về vệ sinh dầu mỡ, rỉ sét trong bán kính tối thiểu 25mm từ mép hàn.
4. Lập Quy trình Hàn (WPS) & Đánh giá PQR
Chuyển đổi công nghệ đòi hỏi xây dựng lại bộ hồ sơ pháp lý về hàn để trình Đăng kiểm (VR, DNV, ABS, LR...) phê duyệt:
- Xây dựng WPS (Welding Procedure Specification): Số hóa các thông số hàn chuẩn: Dòng điện (A), Điện áp (V), Tốc độ quay/chạy (Travel speed), Tốc độ cấp dây (Wire feed speed), Tần số dao động mỏ (Weaving frequency), Lưu lượng khí bảo vệ.
- Thực hiện PQR (Procedure Qualification Record): Tiến hành hàn mẫu trên các dải ống 25A - 800A dưới sự giám sát của Đăng kiểm viên. Thực hiện đầy đủ các bài thử nghiệm phá hủy (Kiểm tra kéo, uốn, va đập Charpy, độ cứng HAZ, soi kim tướng).
5. Đào tạo Chuyển đổi Nhân lực (Operator Training)
Chuyển dịch vai trò của thợ hàn từ "người thao tác tay" sang "người vận hành thiết bị" (Welding Operator):
- Đào tạo lý thuyết & PLC: Đào tạo thợ hàn cách đọc/hiểu thông số WPS, thao tác trên màn hình điều khiển PLC/Remote, cài đặt thông số X-Y và căn chỉnh mỏ.
- Kỹ năng xử lý sự cố: Đào tạo nhận biết sớm các lỗi cơ khí (trượt con lăn, kẹt dây) và lỗi vũng hàn (lệch hồ quang, thiếu khí) để can thiệp kịp thời.
- Sát hạch chứng chỉ: Cấp chứng chỉ vận hành máy hàn tự động theo tiêu chuẩn ASME Section IX hoặc ISO 14732.
6. Lộ trình Triển khai Thí điểm & Tối ưu hóa (Pilot to Mass Production)
[Khảo sát & Chọn máy] ──> [Chuẩn hóa Phôi & WPS] ──> [Đào tạo Nhân lực] ──> [Hàn Thí điểm (Pilot)] ──> [Đánh giá NDT] ──> [Áp dụng Đại trà]
- Chạy Thí điểm (Pilot Project): Lựa chọn 1 - 2 hệ thống đường ống ít rủi ro (như hệ thống ống nước dằn, ống thông hơi) để vận hành thử nghiệm 100% bằng máy tự động.
- Đánh giá NDT & Đo lường KPIs: Kiểm tra 100% NDT (PAUT / RT), đo đạc chính xác:
- Tỷ lệ khuyết tật (Reject rate) – Mục tiêu: < 2%.
- Thời gian hoàn thành 1 mối hàn (Cycle time) – Mục tiêu: Giảm 60 - 70% thời gian so với hàn tay.
- Chi phí tiêu hao (Dây hàn, khí Argon, béc hàn).
- Cải tiến & Nhân rộng: Tối ưu hóa lại thông số lập trình và chính thức áp dụng đại trà cho toàn bộ các hệ thống ống lực, ống dầu thô và ống công nghệ trên tàu.
Nút thắt quyết định thành công: Lỗi phổ biến nhất của các nhà máy đóng tàu khi nâng cấp là "mua máy tự động đắt tiền nhưng vẫn vát mép và gá ống thủ công". Đầu tư đồng bộ cho Thiết bị làm sạch/Vát mép chuẩn và Tư duy quản lý chất lượng khắt khe mới là chìa khóa giúp máy hàn tự động phát huy tối đa 100% hiệu suất.
Xem thêm