Hướng Dẫn Chi Tiết Quy Trình Hàn Ống Từ Lớp Lót (TIG) Đến Hàn Đầy & Phủ (MAG)
Để hoàn thiện một mối hàn ống áp lực cao đạt chuẩn kiểm định khắt khe (như ASME, AWS, Đăng kiểm VR/DNV/ABS), phương pháp kết hợp TIG (GTAW) cho lớp lót (Root pass) và MAG (GMAW) cho lớp đầy & phủ (Fill/Cap pass) là giải pháp tối ưu nhất. Phương pháp này vừa đảm bảo độ thấu chân hoàn hảo, vừa đạt năng suất đắp kim loại cực cao.
Dưới đây là quy trình kỹ thuật chi tiết từ khâu chuẩn bị đến khi hoàn thiện mối hàn ống:
Bước 1: Chuẩn bị Phôi & Gá Kẹp (Pre-welding & Fit-up)
Chất lượng lớp lót TIG phụ thuộc rất lớn vào độ chính xác của khâu chuẩn bị cơ khí:
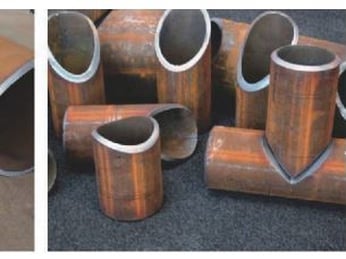
- Vát mép (Beveling): Dùng máy vát mép chuyên dụng tạo góc vát chữ V (góc vát tổng 600 – 750), chừa mép cùn (Root face) từ 1.5 - 2.0mm, và duy trì khe hở đáy (Root gap) từ 2.0 - 2.5mm.
- Làm sạch bề mặt: Mài sạch hoàn toàn rỉ sét, dầu mỡ và lớp oxit trong bán kính tối thiểu 25mm tính từ mép hàn.
- Gá đính (Tack welding): Dùng kẹp định tâm để giữ thẳng hàng, chống hiện tượng lệch mép (Hi-Lo). Thực hiện đính từ 3 - 4 điểm (đối với ống nhỏ) hoặc dùng cầu đính chuyên dụng. Các mối đính phải được mài vát đầu (feathered) để dễ nối hồ quang.
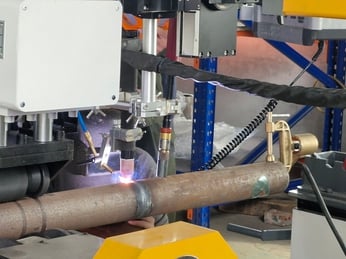
Bước 2: Hàn Lớp Lót (Root Pass bằng TIG / GTAW)
Lớp lót là "xương sống" quyết định độ ngấu và khả năng chịu áp lực của toàn bộ mối hàn ống.
- Khí bảo vệ: Sử dụng khí Argon nguyên chất (99.99%) với lưu lượng 8 - 12lít/phút ở mỏ hàn, kết hợp thổi khí bảo vệ mặt trong ống (Backing purge) đối với ống inox hoặc thép hợp kim để chống cháy ngược.
- Thông số & Thao tác:
- Dòng điện dạng DCEN (Dực cực âm), dòng điện thấp hơn so với hàn phủ để kiểm soát vũng hàn.
- Thợ hàn (hoặc máy hàn tự động) đưa mỏ hàn tạo dao động nhẹ, nhúng que bù phụ gia (Filler rod) vào vũng hàn nhịp nhàng để tạo chân ngấu đều cả mặt trong và mặt ngoài (100% penetration).
- Vệ sinh sau hàn lót: Dùng bàn chải inox hoặc máy mài nhẹ nhàng làm sạch xỉ màu, muội đen bám trên bề mặt lớp lót trước khi chuyển sang bước hàn đệm/hàn đầy.
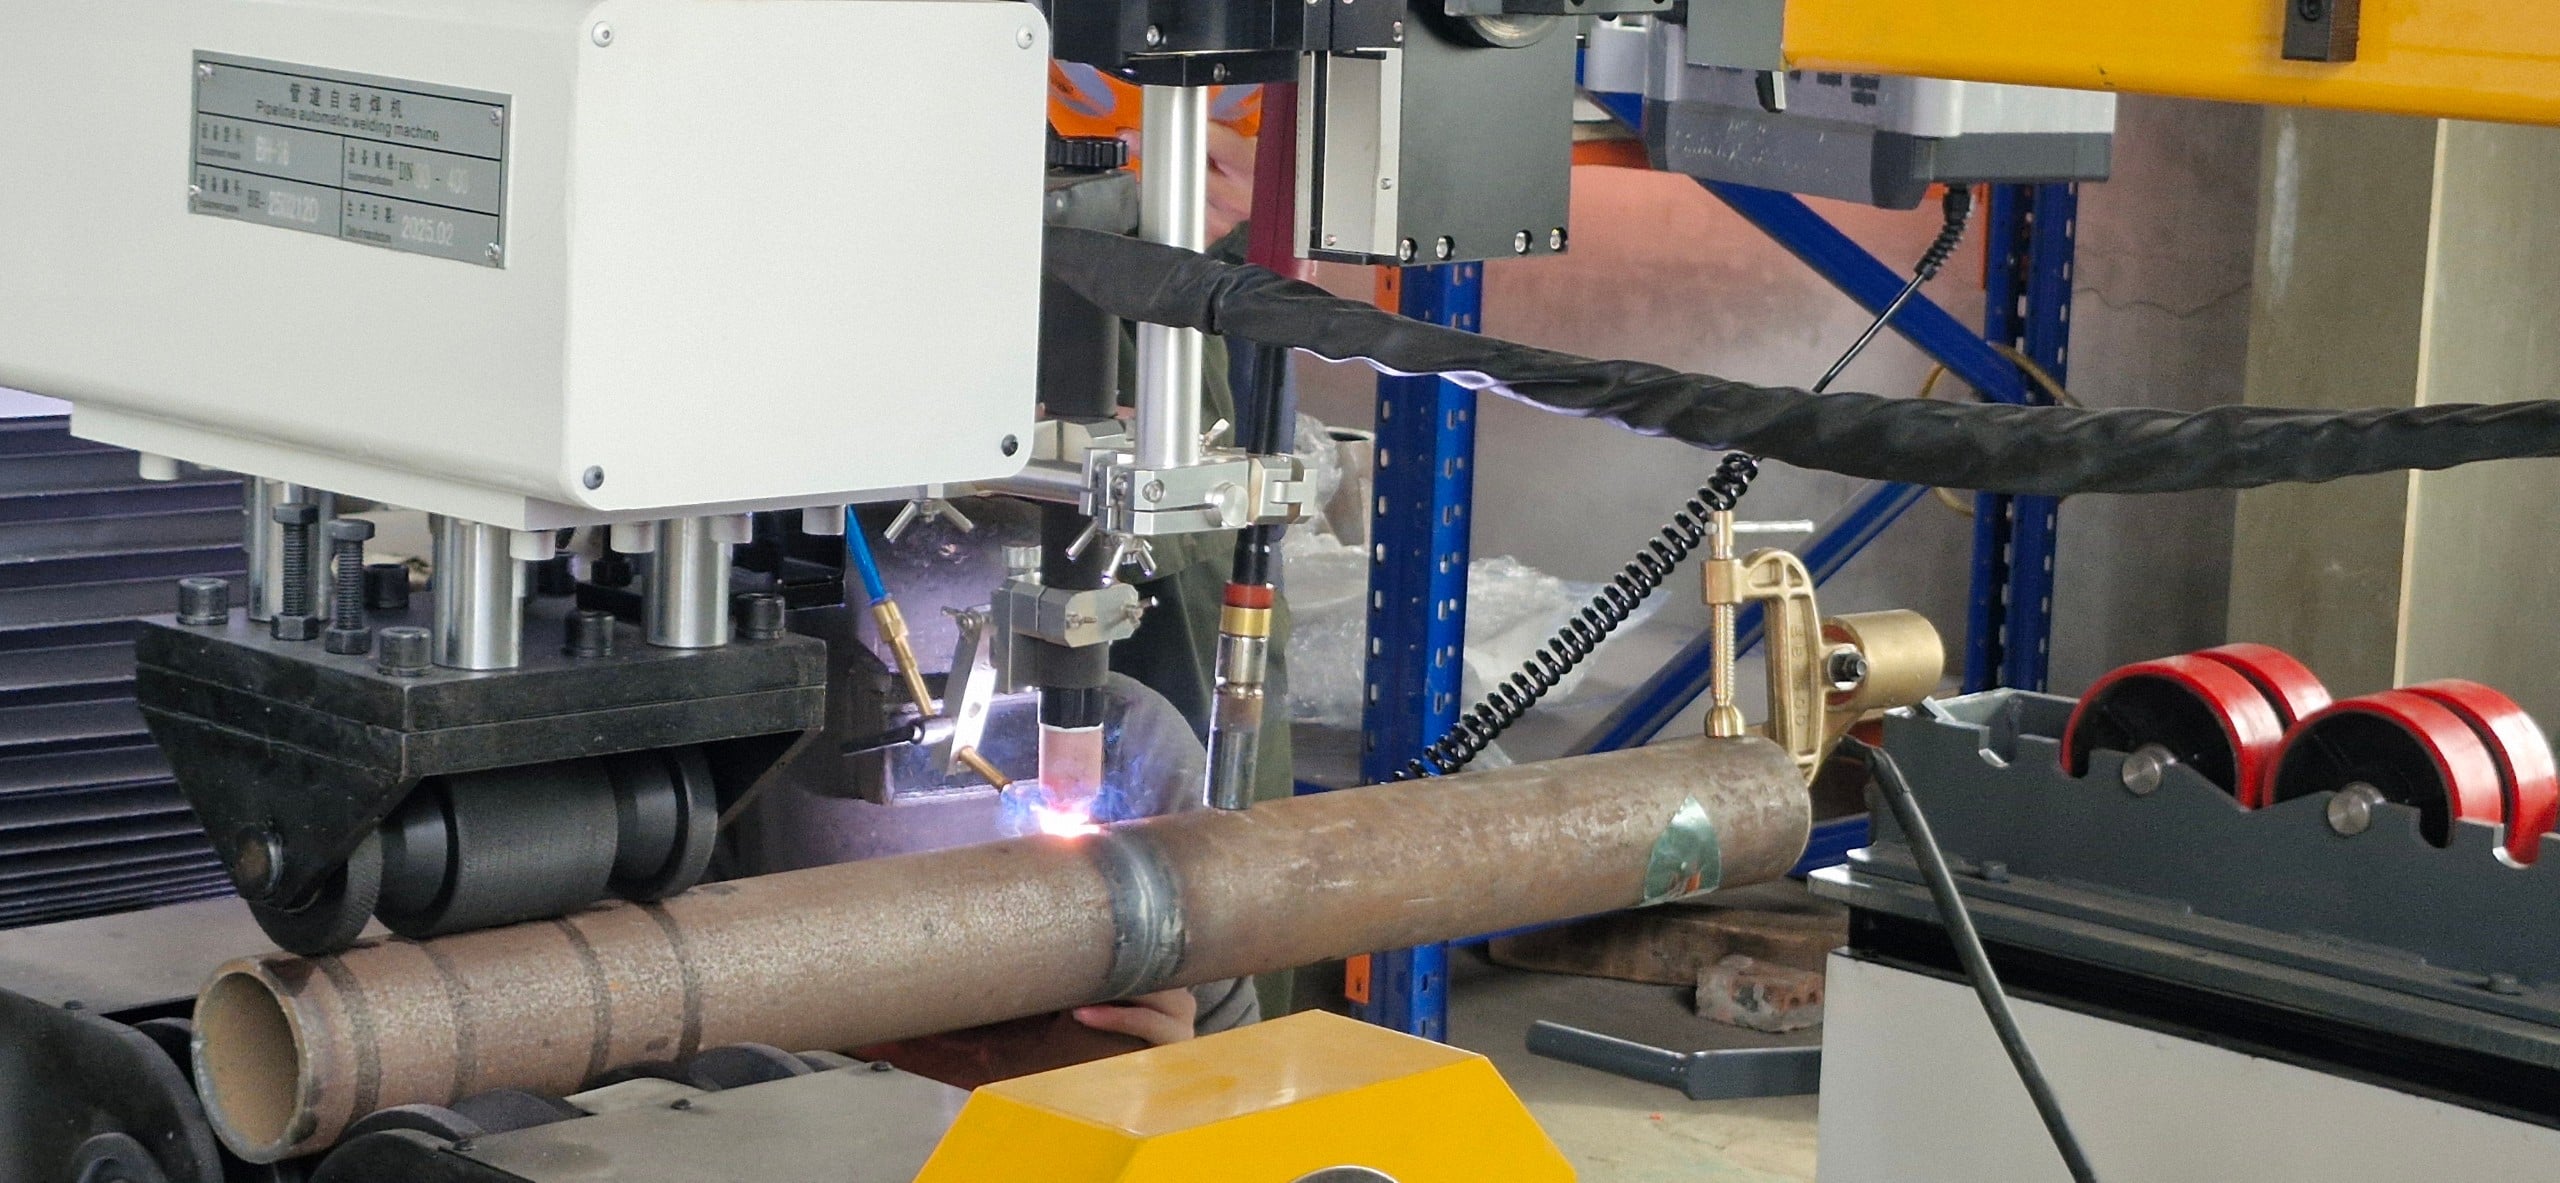
Bước 3: Hàn Lớp Đệm & Điền Đầy (Hot Pass & Fill Passes bằng MAG / GMAW)
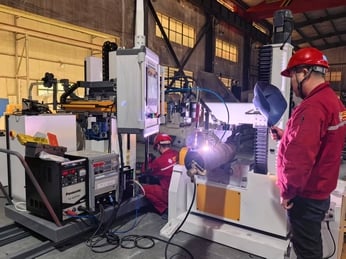
Sau khi lớp lót đã đạt chuẩn và được kiểm tra không có khuyết tật bề mặt, tiến hành chuyển sang công nghệ MAG để tăng tốc độ đắp.
- Khí bảo vệ: Sử dụng hỗn hợp khí bảo vệ (80% Ar + 20% CO2 hoặc Ar + CO2 + O2) để giảm thiểu bắn tóe và tạo hồ quang êm ái.
- Thông số kỹ thuật:
- Điện áp (Voltage) và tốc độ cấp dây tương ứng với chiều dày thành ống.
- Kỹ thuật đi mỏ: Thực hiện dao động ngang dạng ziczac hoặc hình bán nguyệt để lấp đầy phần khuyết thiếu của rãnh vát, đảm bảo mép hai bên bám dính tốt vào kim loại cơ bản mà không bị cháy lẹm (Undercut).
- Lớp trung gian: Sau mỗi lớp hàn MAG, bắt buộc phải dùng bàn chải sắt hoặc máy mài góc làm sạch xỉ hàn, hạt bắn tóe tuyệt đối trước khi đắp lớp tiếp theo.
Bước 4: Hàn Phủ Mặt (Cap Pass bằng MAG / GMAW)
Lớp phủ là lớp quyết định tính thẩm mỹ và độ bền cơ học bề mặt của mối hàn.
- Điều chỉnh thông số: Giảm nhẹ tốc độ di chuyển mỏ và dòng điện để vũng hàn kiểm soát tốt độ lồi (Reinforcement).
- Thao tác: Đường hàn phủ phải vượt ra ngoài mép vát khoảng 1.0 - 2.0mm mỗi bên, bề mặt vảy hàn vảy cá đều đặn, không bị rỗ khí, không có vết lõm cạnh hay lồi lõm bất thường.
Bước 5: Kiểm Tra & Nghiệm Thu Chất Lượng (Inspection & NDT)
Sau khi mối hàn nguội hẳn về nhiệt độ môi trường, tiến hành các bước kiểm tra theo tiêu chuẩn kỹ thuật của dự án:
- Kiểm tra ngoại quan (VT): Dùng thước đo mối hàn kiểm tra chiều cao chân, độ lồi mặt phủ, kiểm tra cháy lẹm và nứt bề mặt.
- Kiểm tra không phá hủy (NDT):
- PT / MT: Kiểm tra các khuyết tật bề mặt cho thép carbon hoặc inox.
- RT (Chụp phim X-ray) hoặc PAUT (Siêu âm pha): Kiểm tra cấu trúc bên trong, đảm bảo lớp lót không bị lõm chân (Internal concavity), không thiếu ngấu (LOF), không lẫn xỉ hoặc rỗ khí lớn.
Xem thêm