Khắc Phục Lỗi Thường Gặp Trên Máy Hàn Tự Động: Từ Nguồn Điện, Khí Đến Cơ Khí
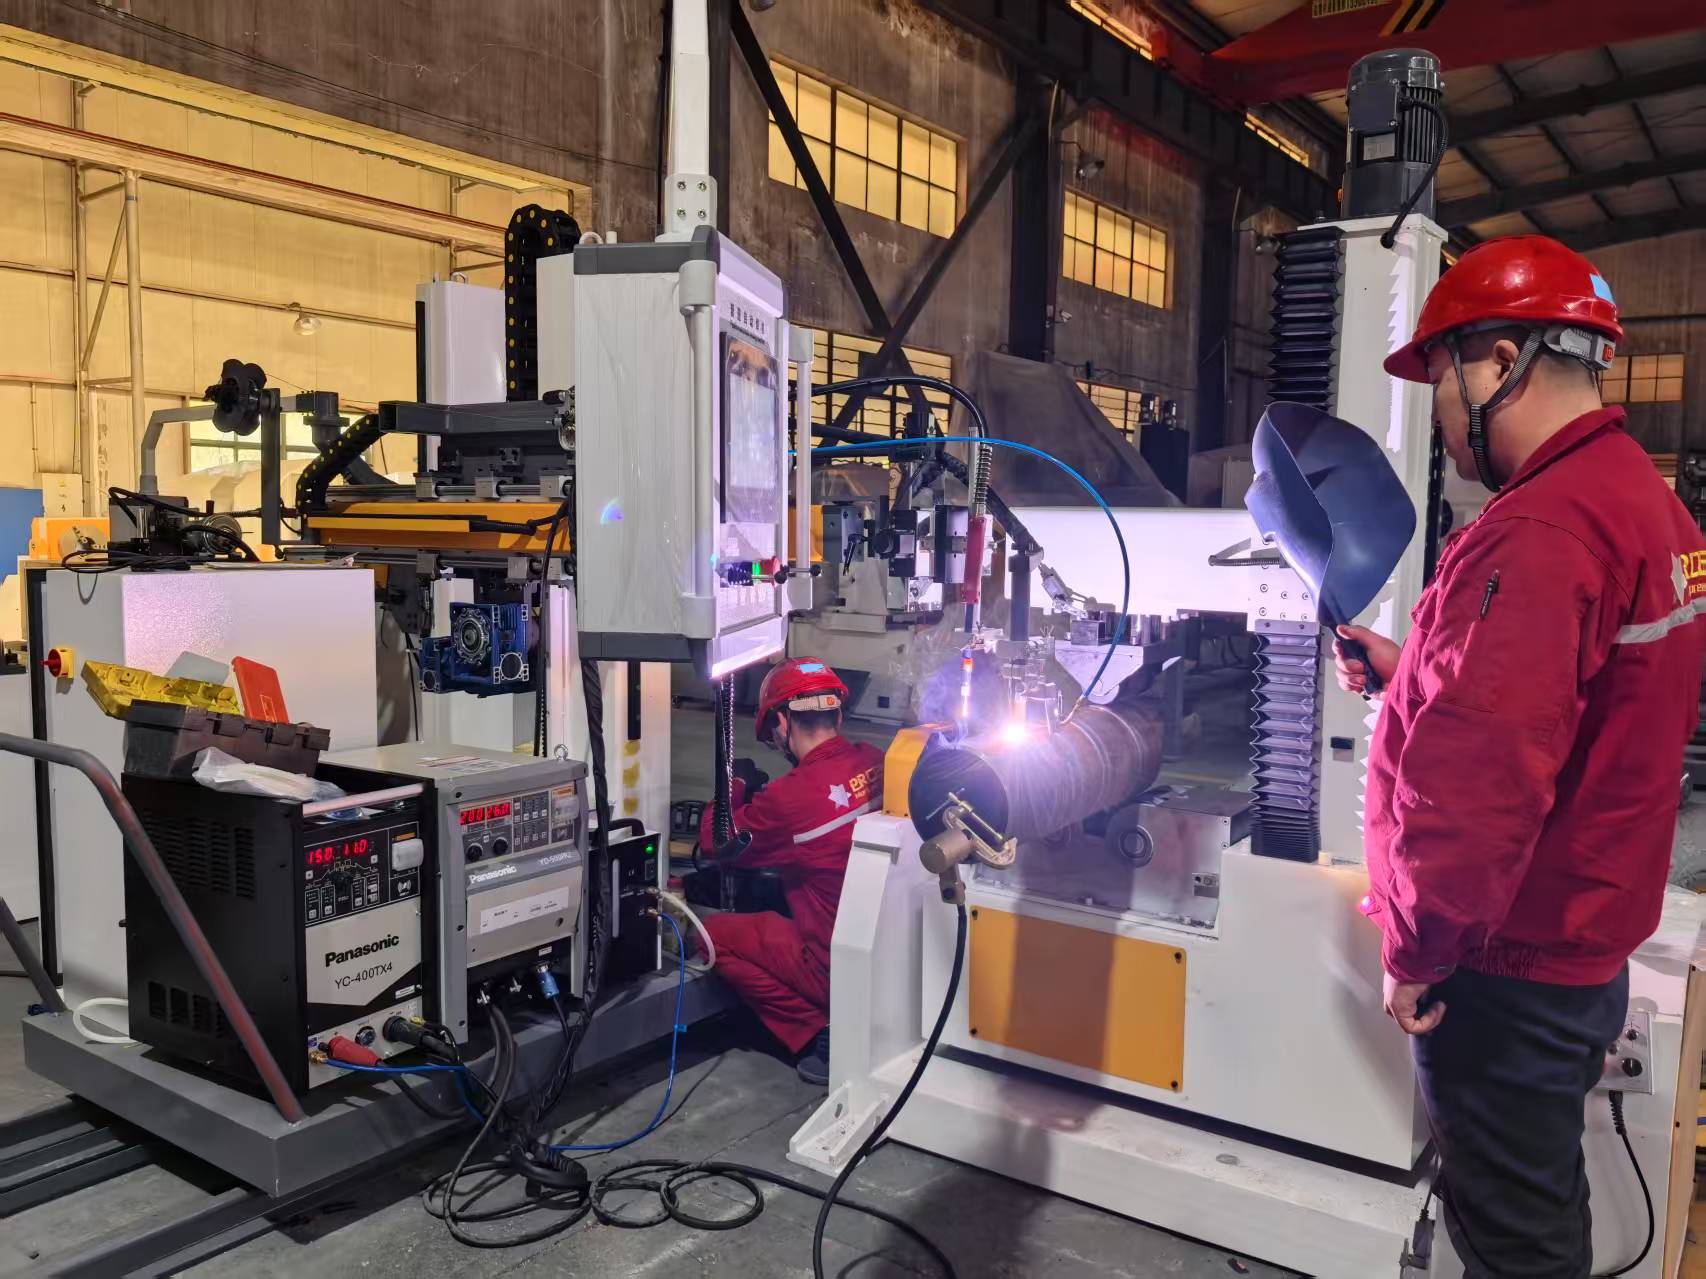
Quy trình xử lý sự cố trên máy hàn ống tự động được chia theo 3 nhóm nguyên nhân chính: Hệ thống Nguồn điện & Điện khiển, Hệ thống Khí bảo vệ & Chuyển dây, và Hệ thống Cơ khí & Gá kẹp.
1. Sự Cố Nguồn Điện & Điện Điều Khiển
Sự cố 1: Hồ quang hàn không ổn định, nổ giật cục hoặc sụt dòng
- Nguyên nhân: Điện áp nguồn cấp trồi sụt, cáp mát (Ground clamp) tiếp xúc kém, hoặc cài đặt thông số điện áp/dòng điện (V/A) không phù hợp với tốc độ dây.
- Cách khắc phục:
jKiểm tra cáp tiếp địa:1 min.
Siết chặt kẹp mát trực tiếp vào thân ống (gần vị trí hàn nhất có thể), vệ sinh sạch rỉ sét/sơn tại điểm kẹp.
kĐo điện áp nguồn vào:2 min.
Dùng đồng hồ đo kiểm tra nguồn 3 pha cấp cho nguồn hàn; đảm bảo độ lệch áp < 5%.
lHiệu chỉnh thông số WPS:2 min.
Tăng điện áp (Voltage) khoảng 1 - 2V nếu dây bị đâm vào vũng hàn; giảm điện áp nếu hồ quang quá dài và gây bắn tóe.
jKiểm tra mức nước làm mát:1 min.
Thêm nước làm mát chuyên dụng (hoặc nước cất) vào bình chứa của cụm Chillers.
kXả khí đệm đường ống:2 min.
Mở van xả khí trên đầu mỏ hàn để đảm bảo nước tuần hoàn liên tục, không bị E-khi (Air lock).
lTản nhiệt nguồn:5 min.
Dừng hàn nhưng giữ nguyên nguồn điện để quạt gió tản nhiệt hoạt động cho đến khi đèn báo lỗi tắt.
jVệ sinh béc phun:1 min.
Tháo béc phun, dùng kềm chuyên dụng cạo sạch xỉ hàn bám bên trong và xịt dung dịch chống dính.
kCân chỉnh lưu lượng khí:1 min.
Điều chỉnh đồng hồ điều áp (Flowmeter) về mức 12 - 18 lít/phút (tùy thuộc vào đường kính béc và phương pháp TIG/MIG).
lChe chắn gió:2 min.
Dùng lều hàn hoặc tấm chắn gió quây kín khu vực gá hàn nếu làm việc ngoài hiện trường.
jThay béc tiếp điện (Contact Tip):2 min.
Tháo béc cũ bị mòn/dính xỉ và thay béc mới đúng kích cỡ đường kính dây hàn.
kChỉnh lực ép ruột gà:1 min.
Siết nhẹ núm tăng phanh ruột gà và núm ép bánh xe cấp dây vừa đủ chặt (không siết quá cứng gây bẹp dây).
lVệ sinh ruột gà (Liner):3 min.
Rút dây hàn, dùng khí nén thổi sạch bụi kim loại đọng bên trong ống ruột gà dẫn dây.
jCân bằng hệ thống con lăn:3 min.
Dùng nivo livo kiểm tra độ cân bằng dọc và ngang của dàn con lăn quay ống.
kĐịnh tâm bằng kẹp gá:5 min.
Sử dụng kẹp gá trong (Internal Clamp) để ép chặt 360^circ mặt trong hai đầu ống trước khi hàn lót.
lCăn chỉnh đầu mỏ hàn:2 min.
Điều chỉnh vít me tinh chỉnh trục X-Y để con lăn rà mũi mỏ hàn vào đúng vị trí tim khe hở (Root gap).
- Xác nhận kết quả: Đốt hồ quang thử trên miếng thép mẫu; tiếng hồ quang êm, giòn (như tiếng xé vải) và dòng điện hiển thị trên màn hình ổn định.
Sự cố 2: Máy báo lỗi quá nhiệt (Overheat / Thermal Fault)
- Nguyên nhân: Vượt quá chu kỳ tải (Duty Cycle), hệ thống làm mát bằng nước (Water Cooler) bị kẹt hoặc hết nước.
- Cách khắc phục:
- Xác nhận kết quả: Đèn báo Thermal Fault trên màn hình nguồn hàn tắt, lưu lượng nước làm mát hồi về bình chảy đều.
2. Sự Cố Hệ Thống Khí Bảo Vệ & Cấp Dây
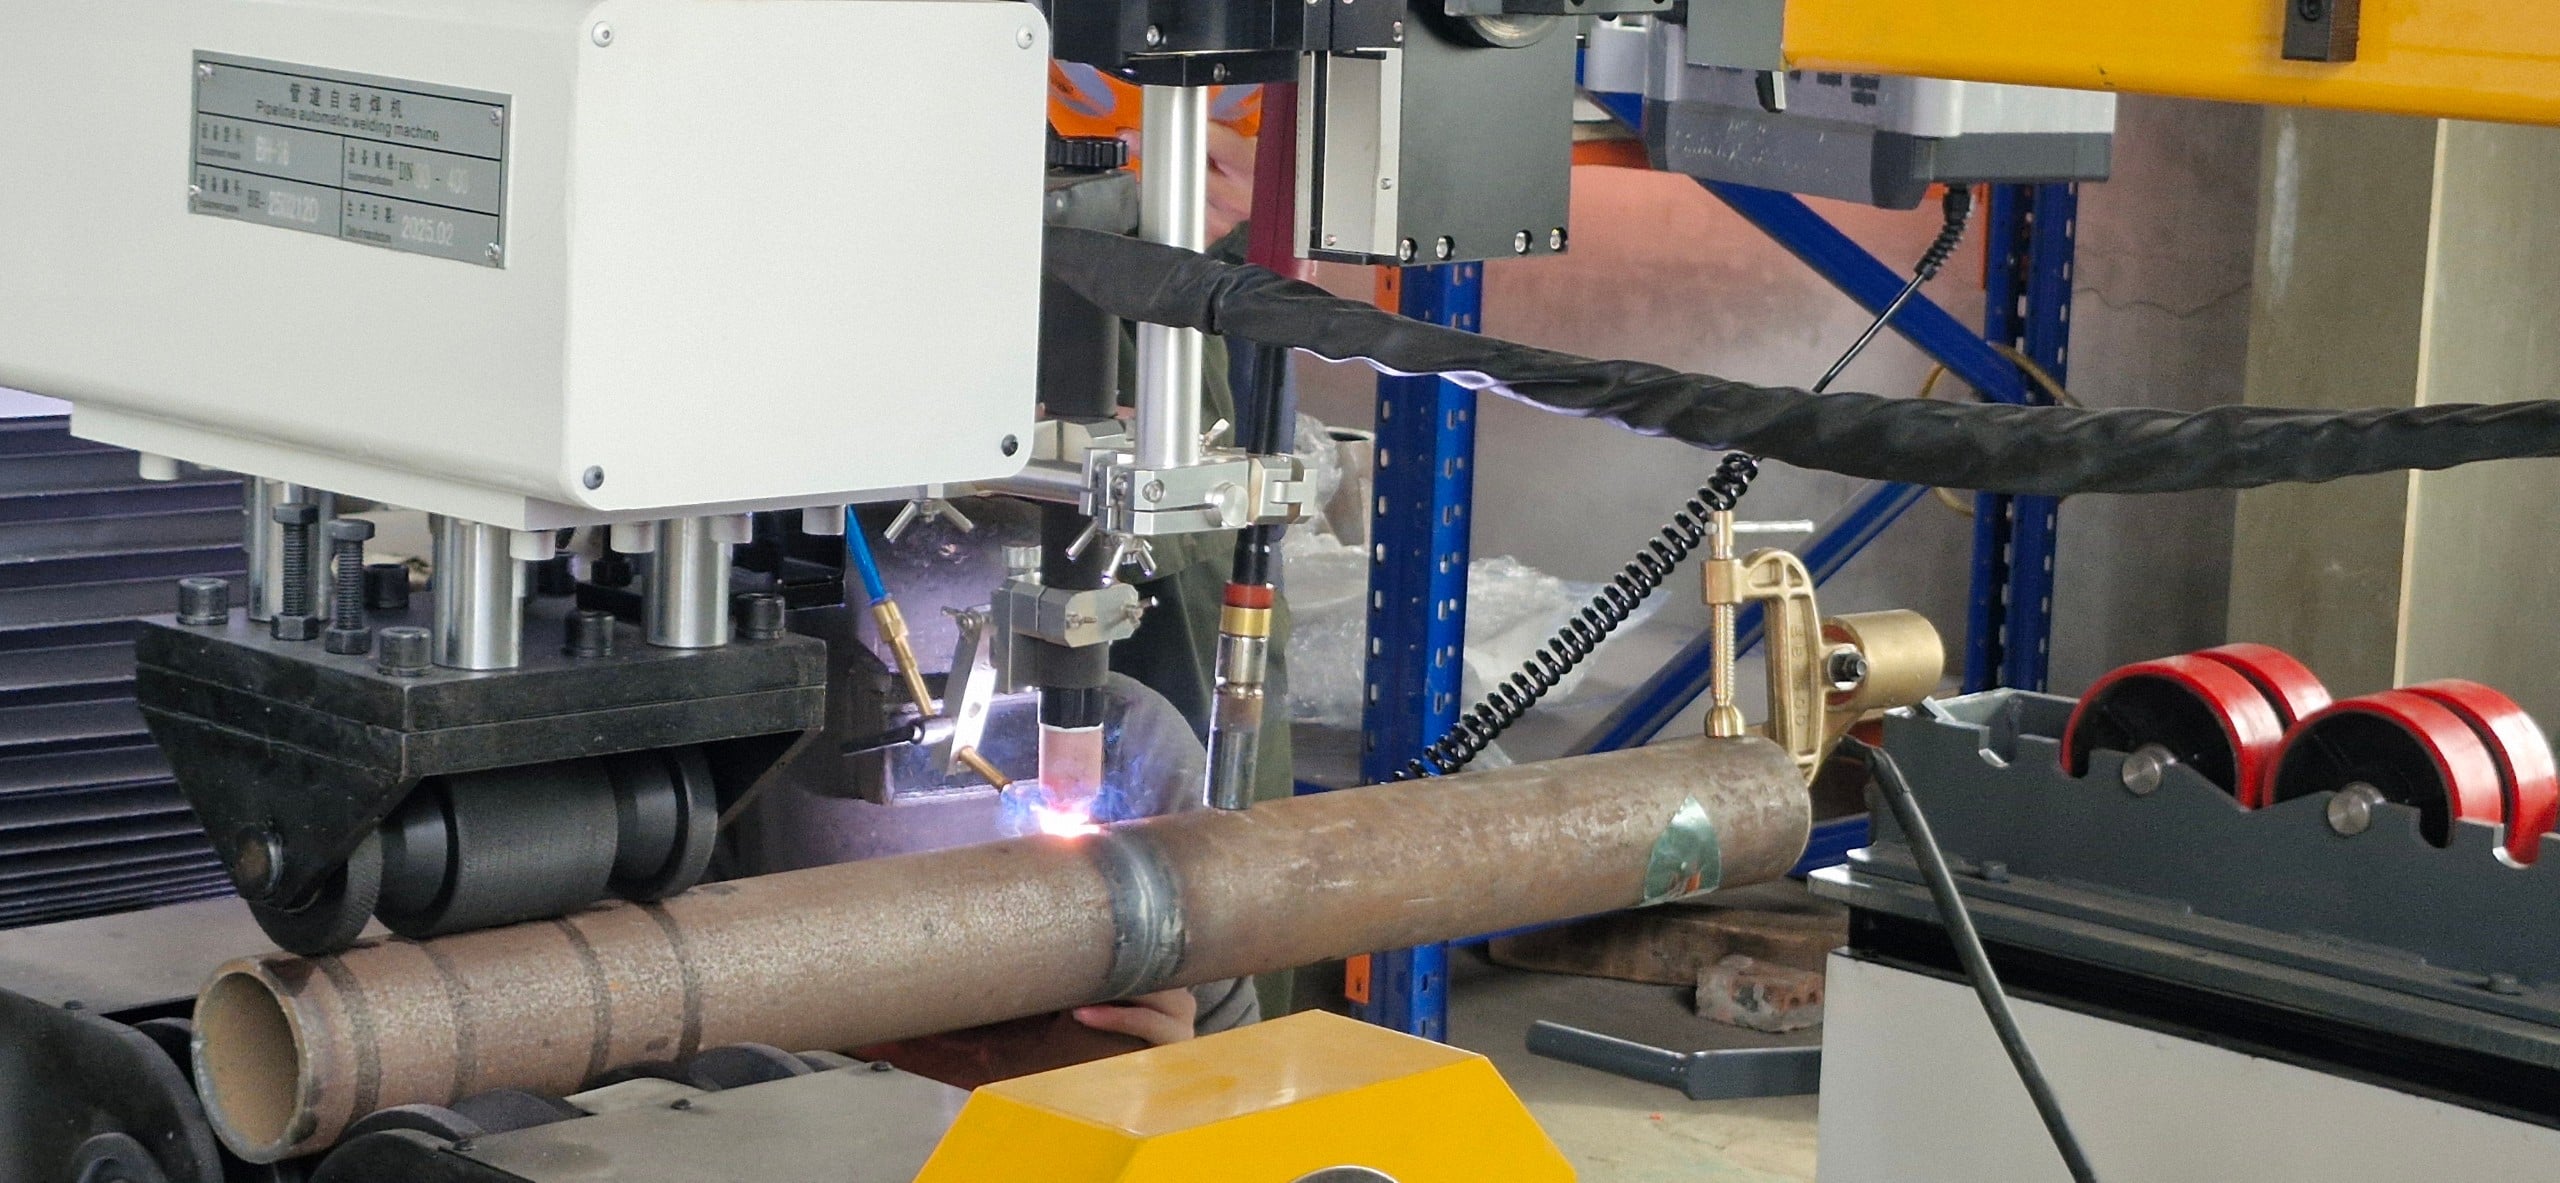
Sự cố 3: Mối hàn bị rỗ khí (Porosity / Pinholes)
- Nguyên nhân: Thiếu khí bảo vệ, lưu lượng khí quá mạnh gây xoáy khí, béc phun (Nozzle) bị bám xỉ, hoặc gió ngoài môi trường thổi bạt khí.
- Cách khắc phục:
- Xác nhận kết quả: Thực hiện đường hàn ngắn 5cm; bề mặt mối hàn sáng bóng, không còn lỗ rỗ nhỏ li ti.
Sự cố 4: Dây hàn bị kẹt, trượt bánh xe cấp dây (Wire Feeder Slip)
- Nguyên nhân: Lực ép bánh xe cấp dây không đủ, rãnh bánh xe sai kích thước dây (0.8mm / 1.0mm / 1.2mm), béc dẫn hướng (Contact tip) bị biến dạng do nhiệt.
- Cách khắc phục:
- Xác nhận kết quả: Bấm nút ra dây thử (Inching/Jog), dây hàn chui ra khỏi đầu mỏ êm ái, không bị giật cục.
3. Sự Cố Hệ Thống Cơ Khí & Gá Kẹp
Sự cố 5: Đường hàn bị lệch tâm, mép hàn bị lệch (Hi-Lo / Off-track)
- Nguyên nhân: Tâm quay của con lăn (Rotator) không song song với trục ống, kẹp gá trong/ngoài bị lỏng, hoặc mép vát ống (Bevel) không đều.
- Cách khắc phục:
- Xác nhận kết quả: Cho quay thử ống 1 vòng không mang tải hồ quang; đầu mỏ hàn duy trì khoảng cách và bám sát tâm khe hở 100% chu vi.
Cảnh báo An toàn & Bảo vệ Thiết bị
Tránh nắn thẳng hoặc gõ trực tiếp lên các trục cơ khí/bánh răng truyền động của máy tự động. Luôn ngắt nguồn điện chính trước khi tháo mở thùng máy điều khiển (PLC/Inverter) hoặc thay thế linh kiện điện tử bên trong.


Xem thêm