Câu Hỏi Thường Gặp (FAQ) Khi Lựa Chọn và Sử Dụng Máy Hàn Ống Tự Động
Dưới đây là tổng hợp các Câu Hỏi Thường Gặp (FAQ) chuyên sâu dành cho kỹ sư, nhà thầu công trình và đơn vị gia công cơ khí khi tìm hiểu, lựa chọn và đưa máy hàn ống tự động vào vận hành thực tế:
NHÓM 1: LỰA CHỌN MÁY & CÔNG NGHỆ HÀN
Q1: Máy hàn ống tự động có những loại công nghệ chính nào?
-
Hàn ống quay (Pipe Rotating / Stationary Head): Ống quay trên con lăn (Rotator/Turner), mỏ hàn đứng yên. Thích hợp gia công tại xưởng (Spool fabrication) cho ống dài, đường kính linh hoạt.
-
Hàn quỹ đạo (Orbital Welding / Quỹ đạo quanh ống): Ống cố định, mỏ hàn di chuyển xoay tròn 360 độ quanh chu vi ống. Thích hợp cho đường ống lắp đặt tại hiện trường, không gian hẹp hoặc yêu cầu vệ sinh vi sinh cao.
Q2: Làm sao để chọn đúng dải đường kính ống (Pipe Range) cho máy?
-
Xác định dải đường kính danh nghĩa (NPS) của dự án (25A - 800A hoặc 1" - 32").
-
Chọn máy có đầu hàn (Welding Head) hoặc hệ thống gá kẹp bao phủ được dải ống phổ biến nhất (thông thường chọn máy cân được 80% khối lượng công việc chính, các kích thước quá cỡ sẽ dùng phụ kiện mở rộng).
Q3: Nên chọn phương pháp hàn nào (TIG, MIG/MAG hay SAW) cho máy tự động?
-
TIG (GTAW): Chuyên dùng hàn lót (Root pass) chất lượng cao hoặc hàn toàn bộ bề dày ống mỏng (inox, vi sinh, ống áp lực cao).
-
MIG/MAG (GMAW/FCAW): Tốc độ đắp cực nhanh, hiệu quả cao cho hàn phủ/hàn điền (Fill/Cap pass) các dòng ống thép carbon, thép hợp kim độ dày vừa và lớn.
-
SAW (Hàn dưới lớp thuốc): Áp dụng cho ống thép đường kính lớn, thành rất dày (> 20mm), đòi hỏi năng suất đắp kỷ lục tại xưởng.
NHÓM 2: HIỆU QUẢ VẬN HÀNH & KINH TẾ
Q4: Năng suất của máy hàn ống tự động cao hơn hàn tay (Manual) bao nhiêu lần?
-
Trung bình năng suất tăng từ 3 đến 5 lần so với thợ hàn tay giỏi.
-
Giảm thời gian xử lý khuyết tật xuống dưới 2% nhờ đường hàn ổn định, đồng đều về độ thấu và chiều rộng mối hàn.
Q5: Thợ hàn tay chuyển sang vận hành máy hàn tự động có khó không?
-
Không khó. Người vận hành (Operator) chỉ cần nắm rõ tư duy thiết lập thông số hàn (WPS), góc nghiêng mỏ hàn, tốc độ cấp dây và quan sát vũng hàn.
-
Thời gian đào tạo vận hành máy tự động cơ bản thường chỉ mất 3–5 ngày thay vì tốn nhiều năm rèn luyện tay nghề như thợ hàn TIG/MIG thủ công.
NHÓM 3: KĨ THUẬT GÁ KẸP & CHUẨN BỊ MỐI HÀN
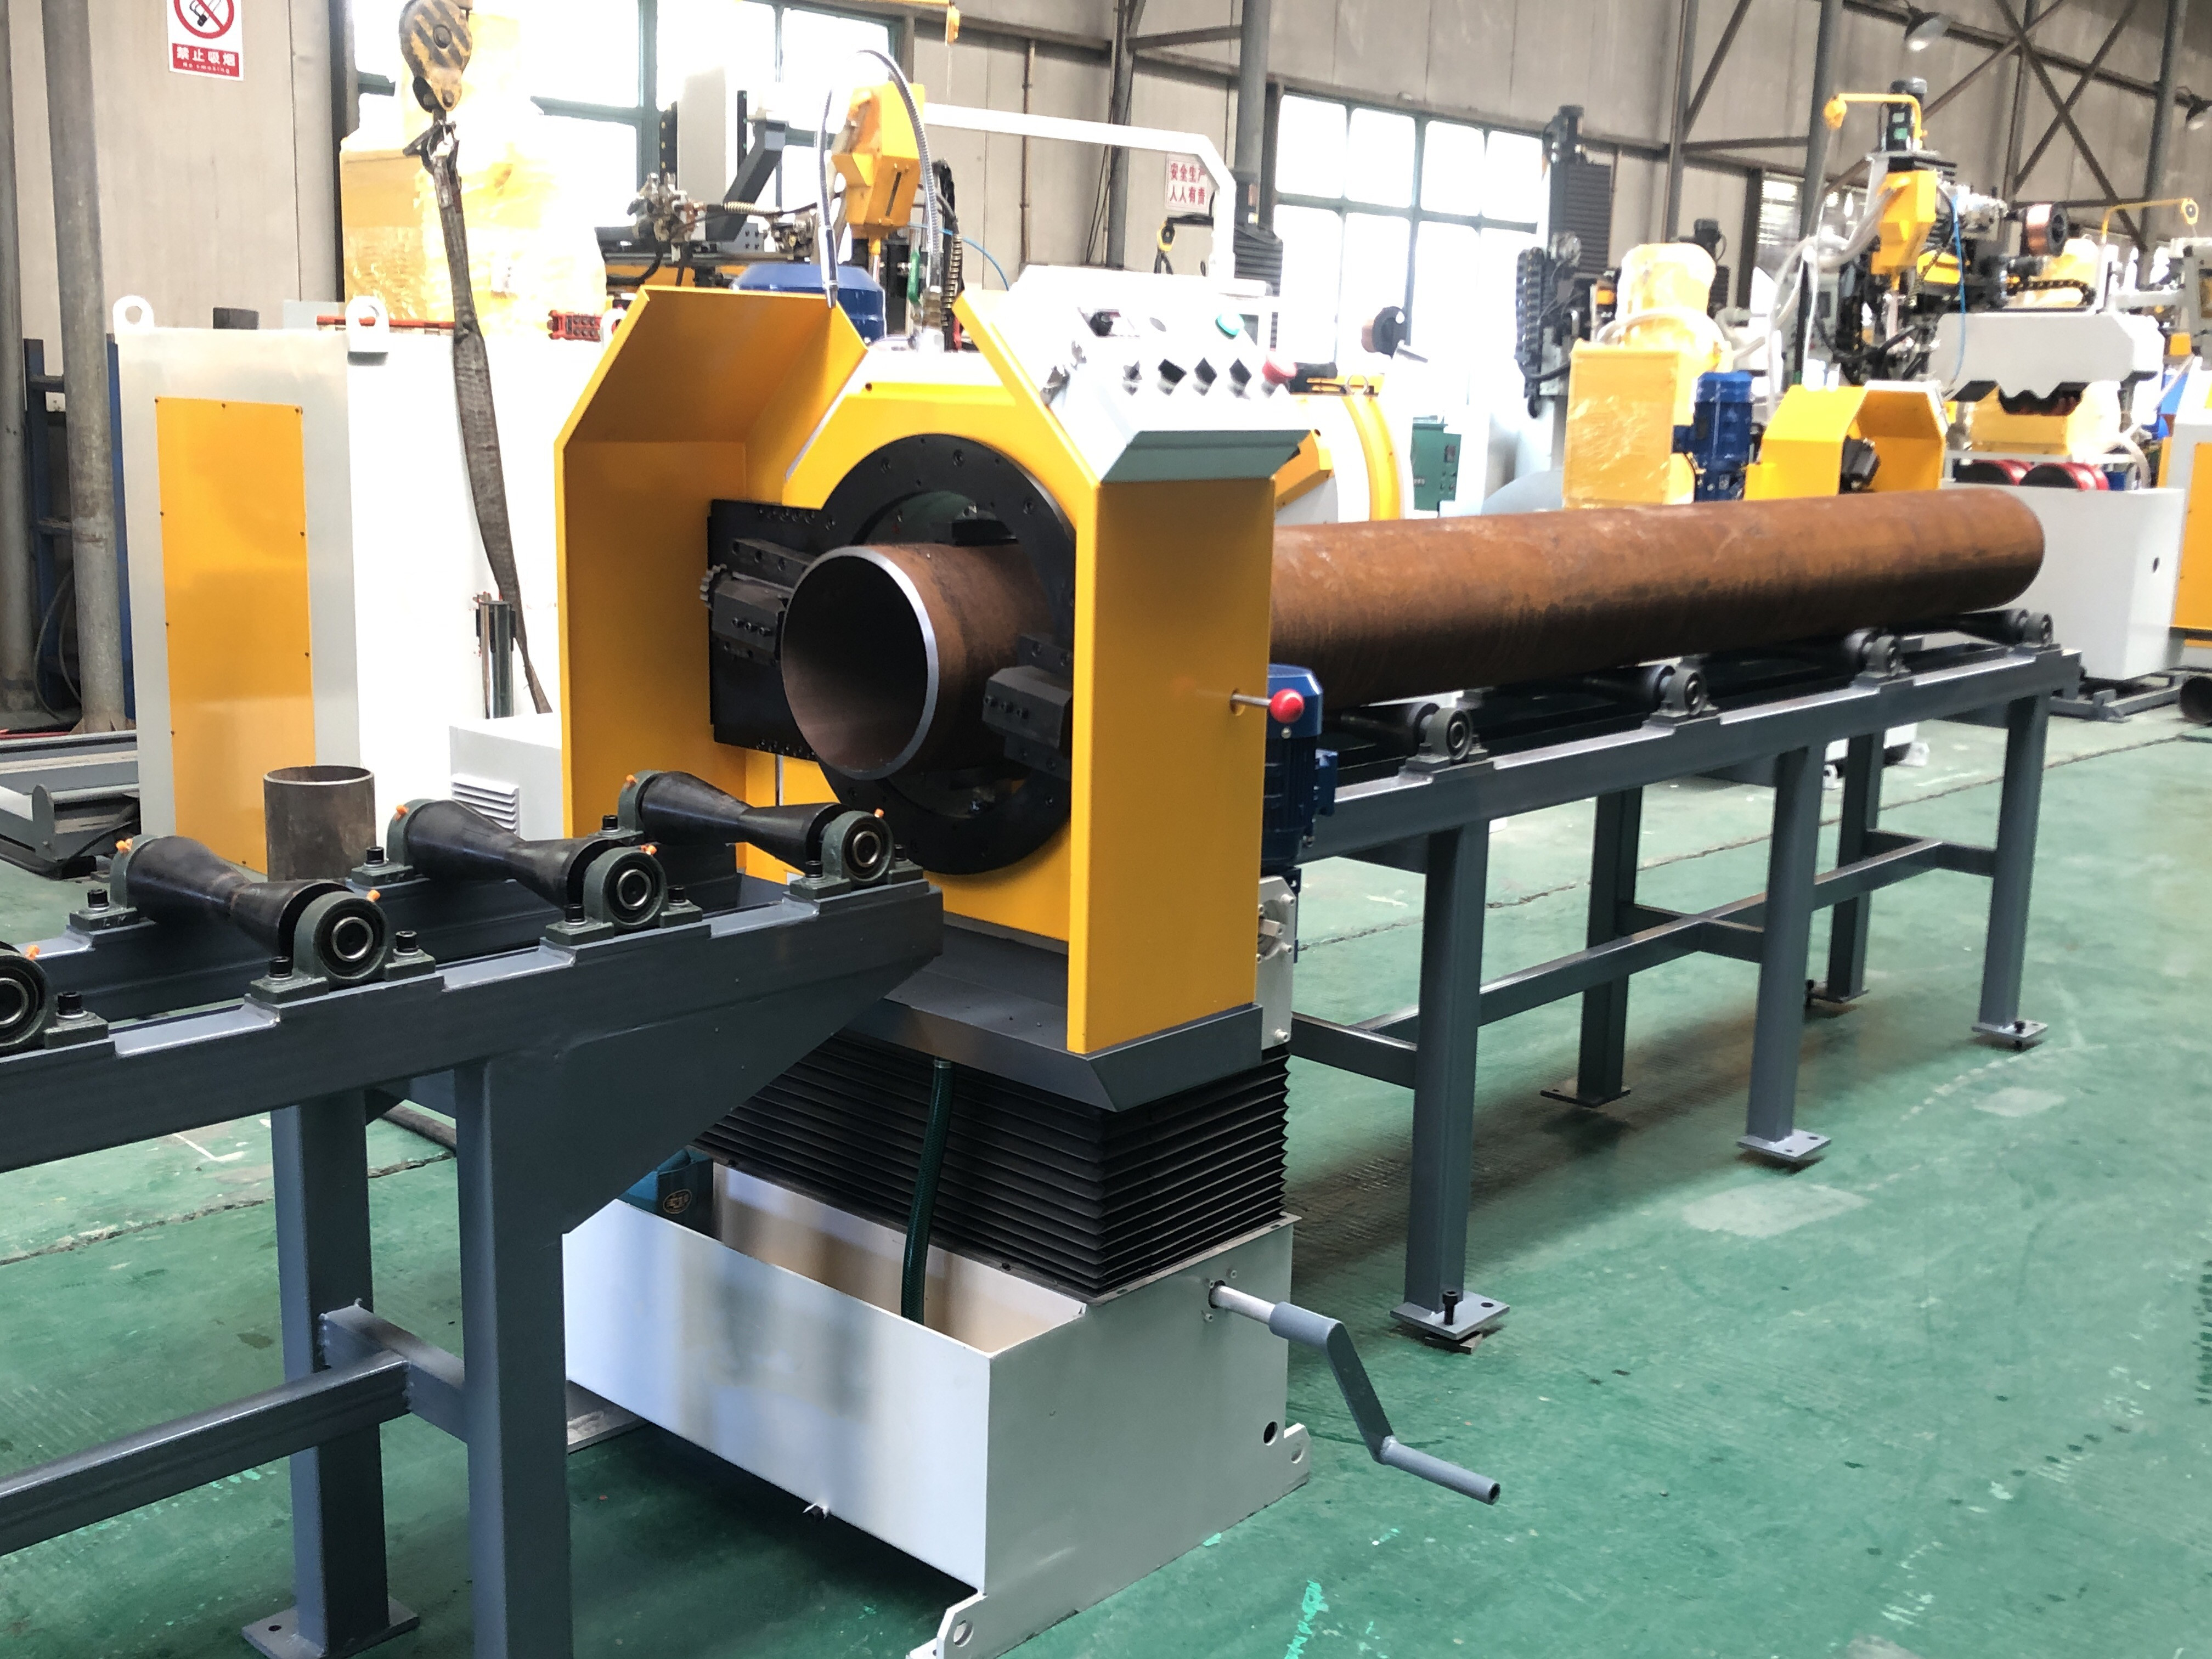
Q6: Chuẩn bị mép hàn (Vát mép - Beveling) cho hàn tự động có khắt khe hơn hàn tay không?
-
Rất khắt khe. Hàn tự động đòi hỏi góc vát (Bevel angle), khe hở đáy (Root gap) và mép cùn (Root face) cực kỳ chính xác và đồng đều dọc toàn bộ chu vi ống.
-
Khuyến nghị dùng máy vát mép ống chuyên dụng (vát kiểu V, J hoặc U) thay vì cắt vát bằng đá mài hay khí cắt thủ công.
Q7: Làm thế nào để định tâm và chống lệch mép (Hi-Lo) khi gá ống?
-
Sử dụng Kẹp gá ống trong (Internal Line-up Clamp) cho ống đường kính lớn hoặc Kẹp gá ngoài (External Clamp) cho ống vừa và nhỏ.
-
Hệ thống con lăn quay ống phải được căn phẳng tuyệt đối (Alignment) để tránh hiện tượng ống bị đảo hoặc trôi dọc trục khi quay.
NHÓM 4: BẢO TRÌ & KHẮC PHỤC SỰ CỐ
Q8: Các sự cố thường gặp nhất khi vận hành máy hàn ống tự động là gì?
-
Lỗi rỗ khí (Porosity): Do thiếu khí bảo vệ, lưu lượng khí không đều hoặc ống bị bám dầu mỡ/rỉ sét.
-
Lỗi lệch đường hàn (Off-track): Do sai lệch hệ thống dẫn hướng, con lăn bị trượt hoặc ống bị cong.
-
Lỗi cháy béc/dính dây: Tốc độ cấp dây không khớp với điện áp hàn (Voltage) hoặc béc phun (Contact tip) bị mòn.
Q9: Lịch bảo dưỡng định kỳ cho máy hàn ống tự động gồm những gì?
-
Hàng ngày: Vệ sinh xỉ hàn trên đầu mỏ, kiểm tra béc phun, dây dẫn khí và bộ cấp dây (Wire feeder).
-
Hàng tuần: Kiểm tra độ rơ của các trục cơ khí, con lăn quay, hệ thống cáp nguồn và vệ sinh rãnh bánh xe cấp dây.
-
Định kỳ 3-6 tháng: Tra mỡ các khớp xoay/trục vít me, hiệu chuẩn (Calibration) lại đồng hồ dòng điện/điện áp và kiểm tra hệ thống làm mát bằng nước.


Xem thêm