

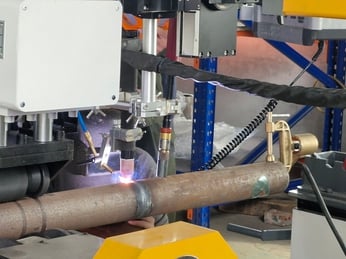
Hướng Dẫn Chi Tiết Quy Trình Hàn Ống Từ Lớp Lót (TIG) Đến Hàn Đầy & Phủ (MAG)
Để hoàn thiện một mối hàn ống áp lực cao đạt chuẩn kiểm định khắt khe (như ASME, AWS, Đăng kiểm VR/DNV/ABS), phương pháp kết hợp TIG (GTAW) cho lớp lót (Root pass) và MAG (GMAW) cho lớp đầy & phủ (Fill/Cap pass) là giải pháp tối ưu nhất. Phương pháp này vừa đảm bảo độ thấu chân hoàn hảo, vừa đạt năng suất đắp kim loại cực cao.
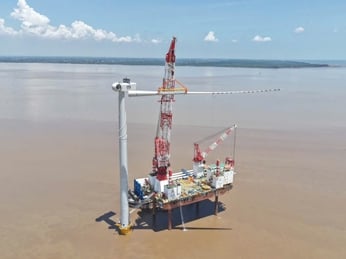
Búa Đóng Cọc Dạng Ống (Búa Diesel): Giải Pháp Vàng Cho Công Trình Điện Gió Và Móng Nặng
Bạn đang tìm kiếm một giải pháp đóng cọc móng vững chắc cho các siêu dự án điện gió gần bờ, cầu cảng hay nhà xưởng công nghiệp? Búa đóng cọc dạng ống (Tubular Diesel Pile Hammer) – hay còn gọi là búa nổ, búa Diesel – chính là câu trả lời hoàn hảo giúp tối ưu hóa thời gian thi công và đảm bảo chất lượng công trình tuyệt đối.
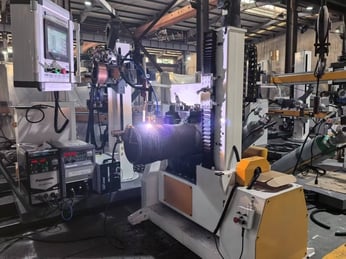
Quy trình cốt lõi để một nhà máy đóng tàu nâng cấp từ hàn ống thủ công sang hàn ống tự động
Chuyển đổi từ hàn ống thủ công (Manual Welding) sang hàn ống tự động (Automatic Pipe Welding) tại một nhà máy đóng tàu không đơn thuần là việc mua sắm máy móc mới. Đây là một quy trình tái cấu trúc toàn diện liên quan đến hạ tầng xưởng, chuẩn bị phôi, nhân lực và quy trình kiểm soát chất lượng (QA/QC).
Với dải ống 25A-800A, tỷ lệ không đạt khi hàn thủ công khoảng bao nhiêu?
Trong gia công đường ống công nghiệp, dầu khí, hóa chất và đóng tàu, dải đường kính ống từ 25A (DN25 - 1") đến 800A (DN800 - 32") đại diện cho hơn 80% khối lượng thi công thực tế. Tuy nhiên, việc áp dụng phương pháp hàn tay thủ công (TIG/MIG/MMAW) trên dải kích thước rộng này đang khiến nhiều nhà thầu đối mặt với tỷ lệ khuyết tật cao, tổn thất chi phí sửa chữa (Repair cost) và nguy cơ trễ tiến độ dự án.